


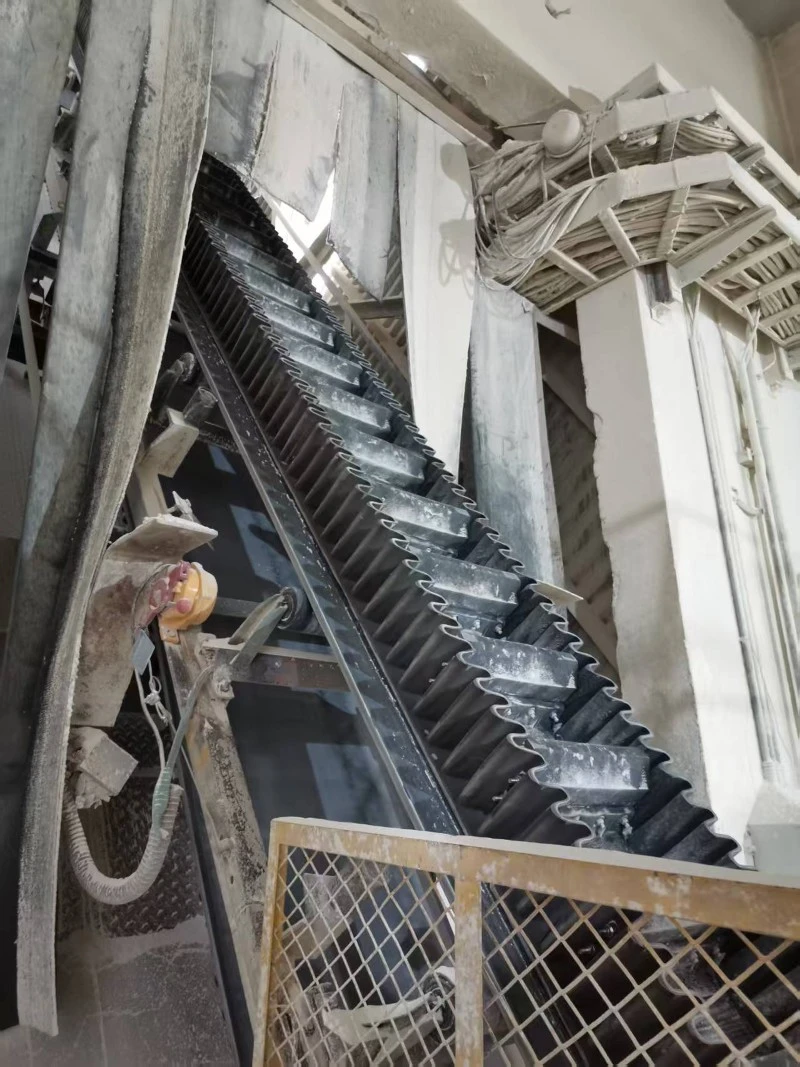
Ребрасте транспортне траке са бочним зидовима су најпрактичније решење за подизање расутих материјала под стрмим углом преко каменолома, фабрика песка, угља, фабрика хемијских ђубрива и лучких терминала. За разлику од равних каишева и каишева са шивроном ограниченим углом нагиба, ребрасти бочни каишеви са клиновима могу постићи континуирано подизање под угловима до 75 степени, увелико штедећи простор у постројењу и улагање у грађевинарство.
Међутим, након прикупљања података о кваровима на терену из стотина пројеката руковања великим количинама, наш инжењерски тим је то открио68% превремених кварова бочног појаса је пуцање корена бочног зида или одвајање од основног појаса, далеко веће хабање основног каиша, ломљење битве и друге грешке. Многи купци у иностранству деле исто болно искуство: јефтини бочни каишеви купљени од добављача са технологијом везивања уназад често покваре у року од само 6–12 месеци, узрокујући честа заустављања, губитке у производњи и високе трошкове замене. Насупрот томе, добро дизајниране топло-вулканизоване интегрисане бочне траке могу да раде стабилно 24–36 месеци под истим условима материјала и нагиба.
Овај чланак систематски разврстава мерљиве основне узроке пуцања и опадања бочних зидова, упоређује основне податке о перформансама кроз табеле, анализира скривене ризике који се лако игноришу у набавци и инсталацији и даје оперативне предлоге за одржавање и избор за менаџере постројења, инжењере за одржавање и тимове за набавку.

Главни узроци пуцања и опадања бочних зидова
1.1 Разлика у процесу лепљења (главни узрок одвајања бочних зидова)
Чврстоћа на љуштење везе између валовите бочне стране и основног појаса је одлучујући индекс перформанси за перформансе против падања. Највећи јаз у квалитету између различитих добављача лежи у томе да ли прихватају интеграцију вруће вулканизације или једноставно лепљење хладног лепка. Многи произвођачи бирају хладно везивање како би смањили производни циклус и трошкове сировина, а дефект се често прикрива у инспекцији фабричког узорковања. Микро-пукотине ће се постепено ширити под сталним оптерећењем савијања и смицања након формалног рада.
|
Врста везивања |
Пеел Снага |
Умор Радни век |
Типичан сервисни циклус |
Цоре Феатуре |
|
Хладно везивање |
Мање или једнако 12 Н/мм |
2000–3000 радних сати |
6–12 месеци |
Само површинско приањање; очигледна линија лепка на споју; микро-пукотине се брзо шире под цикличним савијањем и смицањем |
|
Врућа вулканизована интеграција |
Веће или једнако 17 Н/мм |
8000–12000 радних сати |
24–36 месеци |
Молекуларно умрежавање и фузија гуме, бешавни прелаз у корену; пролази ИСО 252 тест адхезије, одлична својства против смицања и замора |
Хладно везивање се ослања само на хемијски лепак за лепљење бочне стране на основни појас. Када транспортер непрекидно ради, бочни зид се повлачи и стиска сваки пут када се омота око ременице. Слој лепка ће се замарати и постепено ће пропадати, посебно у спољашњим окружењима са високим температурама. Висока температура омекшава лепак и убрзава раслојавање. Врућа вулканизација чини да се гума на бочном зиду и гумени каиш стапају у један цео комад на високој температури и притиску, а на споју нема слабог лепљивог слоја. Ово је основна гаранција за избегавање љуштења бочних зидова.
1.2 Заморна пукотина услед вишекратног савијања и концентрације напона
Положај корена валовите бочне стране је најконцентрованија тачка напрезања целе структуре појаса. Сваки пут када каиш прође око главне и репне ременице, бочни зид пролази кроз један комплетан циклус деформације компресије и истезања. Ако је пречник ременице премали, деформација савијања корена бочне стране ће се нагло повећати, а пукотине од замора ће почети од корена и протезати се према горе дуж ребра. Осим тога, бочни зидови са оштрим кореном под правим углом имају далеко већу концентрацију напрезања од оних са глатким прелазом лука.
|
Стварни пречник ременице наспрам потребног минималног пречника |
Смањење века трајања замора бочних зидова |
Типичан феномен квара |
|
Испуните стандардни минимални захтев |
Основни (100%) |
Нормалан сервисни циклус, споро старење |
|
20% мањи од тражене вредности |
41% краће |
Фине вертикалне пукотине се појављују на бочним коренима након 4-6 месеци |
|
30% мањи од тражене вредности |
62% краће |
Брзо ширење пукотина, делимично љуштење бочних зидова у року од 8 месеци |
Висина бочног зида такође има директан утицај на оптерећење напрезања. Бочни зидови виши од 120 мм ће произвести већи момент савијања током намотавања. Ако добављач не дизајнира глатки прелазни лук у корену, оштећење од замора ће се брзо акумулирати. Вертикалне пукотине се шире од корена до таласног врха бочног зида. Многи купци се фокусирају само на висину бочне стране и размак између клинова када дају поруџбине, занемарујући захтев за одговарајући пречник ременице, што доводи до прераног оштећења каиша чак и ако је процес лепљења квалификован.
1.3 Неприкладна смеша гуме за радну температуру
Еластичност и жилавост гуме се у великој мери мењају са температуром околине и температуром материјала. Стандардна формула гуме је погодна само за конвенционалне температурне услове. Ако формула није прилагођена окружењу на локацији, бочни зид ће изгубити еластичност и лако ће пуцати.
* Када температура околине падне испод -20 степени, обична гума постаје тврда и ломљива, а издужење при ломљењу нагло опада. Једном када их удари материјал који пада или се савије око ременица, пукотине се лако стварају.
* Приликом континуираног транспорта врућих материјала изнад 80 степени, гумена матрица ће убрзати старење и стврднути, а веза између бочног зида и основног појаса ће се деградирати, смањујући снагу љуштења.
1.4 Механичка оштећења услед неусклађености, заглављивања и преоптерећења
Девијација траке за праћење, заглављивање страних предмета и препуњавање су уобичајени фактори оштећења које је направио човек у раду градилишта.
* Неусклађеност траке: Ако трака иде ван центра, бочни зид ће наставити да се трља о метални оквир или вођицу транспортера. У тешким условима одступања, гума на бочном зиду може се истрошити у року од 3-5 месеци.
* Заглављивање страног материјала: Крупни камен, гвоздени блокови и метални остаци заглављени између бочне стране и притисног ваљка ће одмах поцепати валовиту структуру бочног зида.
* Препуни џепови: Превише материјала убаченог у простор између бива ствара континуирану бочну силу истискивања на бочном зиду, повећавајући оптерећење смицања и убрзавајући пуцање корена.
Практичне методе за продужење радног века бочног појаса
2.1 Дајте приоритет топло-вулканизованим интегрисаним бочним појасевима са дизајном корена лука
Избегавајте хладно везане производе за бочне зидове што је више могуће за дугорочне производне линије. Наши валовити бочни зидови и попречне битве су интегрално вруће вулканизиране са основним појасом под високом температуром и притиском. Ми усвајамо дизајн глатког прелаза лука на корену бочне стране да бисмо дисперговали концентрисани напон. Под истим радним условима каменолома, овај дизајн корена лука продужава радни век траке30% у поређењу са конвенционалним бочним зидовима под правим углом, и у великој мери смањује непланиране застоје узроковане кваром на бочном зиду.
Пре него што потврдите поруџбину, можете затражити од свог добављача да достави извештај о испитивању адхезионог љуштења по ИСО 252. Наш стандард прихватања квалификованих производа је јачина љуштења већа од или једнака 17 Н/мм. Ако добављач не може да обезбеди формални сертификат о испитивању, ризик замене хладног лепљења је веома висок.
2.2 Стриктно ускладити пречник ременице и контролисати нагиб транспортера
Немојте произвољно користити ременицу малог пречника да бисте уштедели трошкове опреме. Минимални пречник ременице мора одговарати висини бочне стране. У међувремену, стварни нагиб рада не може премашити номинални угао дизајна појаса. Покретање каиша од 60 степени под условом подизања од 75 степени директно ће удвостручити смичући напон на корену бочне стране.
|
Сидевалл Хеигхт |
Препоручени минимални пречник ременице |
Максимални нагиб дизајна |
|
Мање или једнако 80 мм |
Већа или једнака 250 мм |
Мањи или једнак 60 степени |
|
100–120 мм |
Већа или једнака 315 мм |
Мањи или једнак 65 степени |
|
>120 mm |
Већа или једнака 400 мм |
Мањи или једнак 75 степени |
Када дизајнирате нови систем транспортера, пошаљите своју висину дизања, угао нагиба и параметре ременице нашем инжењерском тиму. Можемо вам помоћи да проверите да ли спецификација бочног зида одговара целој машини и да избегнете скривене проблеме због неусклађених параметара у раној фази пројекта.
2.3 Изаберите мешавину гуме која одговара температури ваше локације и својствима материјала
Нудимо три главне формуле гуме за различите радне услове, а прилагођене формуле су доступне за специјалне корозивне материјале:
Стандардна бочна гума:
* -20 степени ~ +80 степен, погодан за транспорт општег каменолома, песка, угља и житарица. Балансира отпорност на хабање, еластичност и цену.
* Бочна гума отпорна на хладноћу: -40 степени ~ +70 степени, специјално развијена за отворене копове и на отвореном у хладним зонама. Одржава добру флексибилност при ниским температурама и неће постати крхка у хладној зими.
* Гума бочне стране отпорна на топлоту: Континуирана радна температура до 120 степени, погодна за синтер, врући кокс и транспорт минерала на високим температурама. Одлаже старење гуме и одржава стабилну чврстоћу везивања под топлотом.
За пројекте хемијског ђубрива и хемијских постројења са киселином и алкалном прашином, такође можемо да испоручимо гуму бочне стране отпорне на киселину и алкалије како бисмо спречили корозију и пуцање гуме.
2.4 Стандардизовати инсталацију, прилагођавање праћења и управљање дневним инспекцијама
Чак и најквалитетнији вруће вулканизирани бочни појас ће прерано отказати без научне инсталације и одржавања.
1. Завршите ласерско поравнање пре пробног рада са пуним оптерећењем. Одступање у ходу појаса треба контролисати унутар ±1% ширине каиша. Инсталирајте самоподешавајуће клизнике да бисте аутоматски исправили одступање.
2. Правилно подесите затегнутост појаса. Прекомерна напетост ће континуирано повећавати статичку силу смицања на коренима бочних зидова; недовољна напетост ће изазвати клизање каиша и створити топлоту трења која ће оштетити везу за спајање.
3. Формирајте фиксни циклус инспекције: Проверавајте микро-пукотине у корену бочне стране, лабавост битве и хабање бочне стране сваких 200 радних сати. Правовремени третман ситних недостатака може спречити катастрофалан неуспех. Статистички подаци показују да редовна инспекција може смањити абнормални квар бочних зидовавише од 80%.
4.Оптимизирајте структуру жљебова за храњење и лајсне. Успорите брзину удара материјала који пада и ограничите запремину увлачења како бисте избегли препуњавање џепова између бива. Блокирајте металне остатке и превелике грудвасте материјале помоћу решеткастог екрана на улазу за храњење.
Закључак
Пуцање и одвајање бочног зида скоро никада нису изненадни случајеви. Већина кварова је узрокована лошом технологијом везивања, неусклађеном гумом формулом, неразумним дизајном параметара система или нередовним дневним одржавањем. Многи купци само упоређују јединичну цену када се распитују, занемарујући огромне скривене трошкове честог искључивања и замене каиша које доносе нискоквалитетни хладно везани производи.
Квалификовани топло-вулканизовани интегрисани ребрасти бочни појас, који ради стриктно у оквиру пројектних параметара и одржава се уз редовну инспекцију, може постићи стабилан радни век од 24–36 месеци за већину сценарија подизања расутог терета. То доноси ниже свеобухватне оперативне трошкове за ваше постројење на дуги рок.
Ако вам је потребна прилагођена покретна трака са валовитим бочним зидом са поузданим занатима за врућу вулканизацију, можемо да прилагодимо висину бочне стране, размак између клинова, гумену мешавину и обезбедимо комплетне тестне сертификате прилагођене вашем типу материјала, углом подизања и окружењу на локацији. Пошаљите параметре вашег транспортера и опис радних услова нашем инжењерском тиму, а ми ћемо за вас припремити предлог професионалне селекције.
Емаил:sunny@bestfriendrubber.com
ВхатсАпп / Тел:+86 139 6972 9233
Образац за упит:хттпс://ввв.кбфруббер.цом/инкуири
Страница производа: Валовита транспортна трака са бочним зидом - хттпс://ввв.кбфруббер.цом/сидевалл-цонвеиор-белт/цорругатед-сидевалл-цонвеиор-белт.хтмл
ФАК 常见问题
П: Ако се мање пукотине појављују само на корену бочне стране, да ли могу да га поправим уместо да мењам цео каиш?
О: Зависи од величине и степена продирања пукотина. Пукотине краће од 5 мм и које не продиру у цео слој гуме су само површинске микропукотине, које се могу на време санирати специјалном гуменом масом за санацију на лицу места. Међутим, ако се пукотине протежу преко 15 мм или пролазе кроз корен бочног зида, препоручује се замена. У овом случају, невидљиво раслојавање је већ формирано унутар интерфејса везивања, а привремена поправка не може избећи да падне за кратко време.
П: Могу ли да користим обичну врућу вулканизирану бочну траку за транспорт високотемпературног синтера?
О: Обичне вруће вулканизиране бочне траке су погодне само за материјале испод 80 степени. За синтер, врући кокс и клинкер изнад 80 степени, потребно је да изаберете нашу наменску формулу за бочне зидове отпорне на топлоту. Верзија отпорна на топлоту одржава стабилну чврстоћу на љуштење и еластичност гуме под континуираном високом температуром, а њена брзина старења је много нижа од стандардне гуме.
П: Како проверити да ли добављач заиста прихвата топлу вулканизацију уместо хладног везивања?
О: Постоје три практичне методе инспекције. Прво проверите извештај о испитивању љуштења по ИСО 252 и потврдите да је снага теста љуштења већа или једнака 17 Н/мм. Друго, пажљиво посматрајте спој бочног и основног појаса: врући вулканизирани производи имају бешавну прелазну линију фузије, док они хладно везани остављају јасну видљиву линију лепка. Треће, можете затражити узорак за деструктивни тест пилинга. Хладно везани бочни зид ће се лако одвојити дуж слоја лепка, док вруће вулканизовани узорци показују кидање гуме уместо раздвајања интерфејса.
П: Да ли је бочни зид лако пукнути при преношењу оштрог угаоног камења?
О: Да. Оштар агрегат ће узроковати континуирано оштећење бочне површине и корена при сечењу. За локације каменолома и ломљеног камена, можемо додати додатни заштитни слој отпоран на хабање на бочну страну и површину битве како бисмо побољшали отпорност на сечење и продужили век трајања у абразивним радним условима.


